
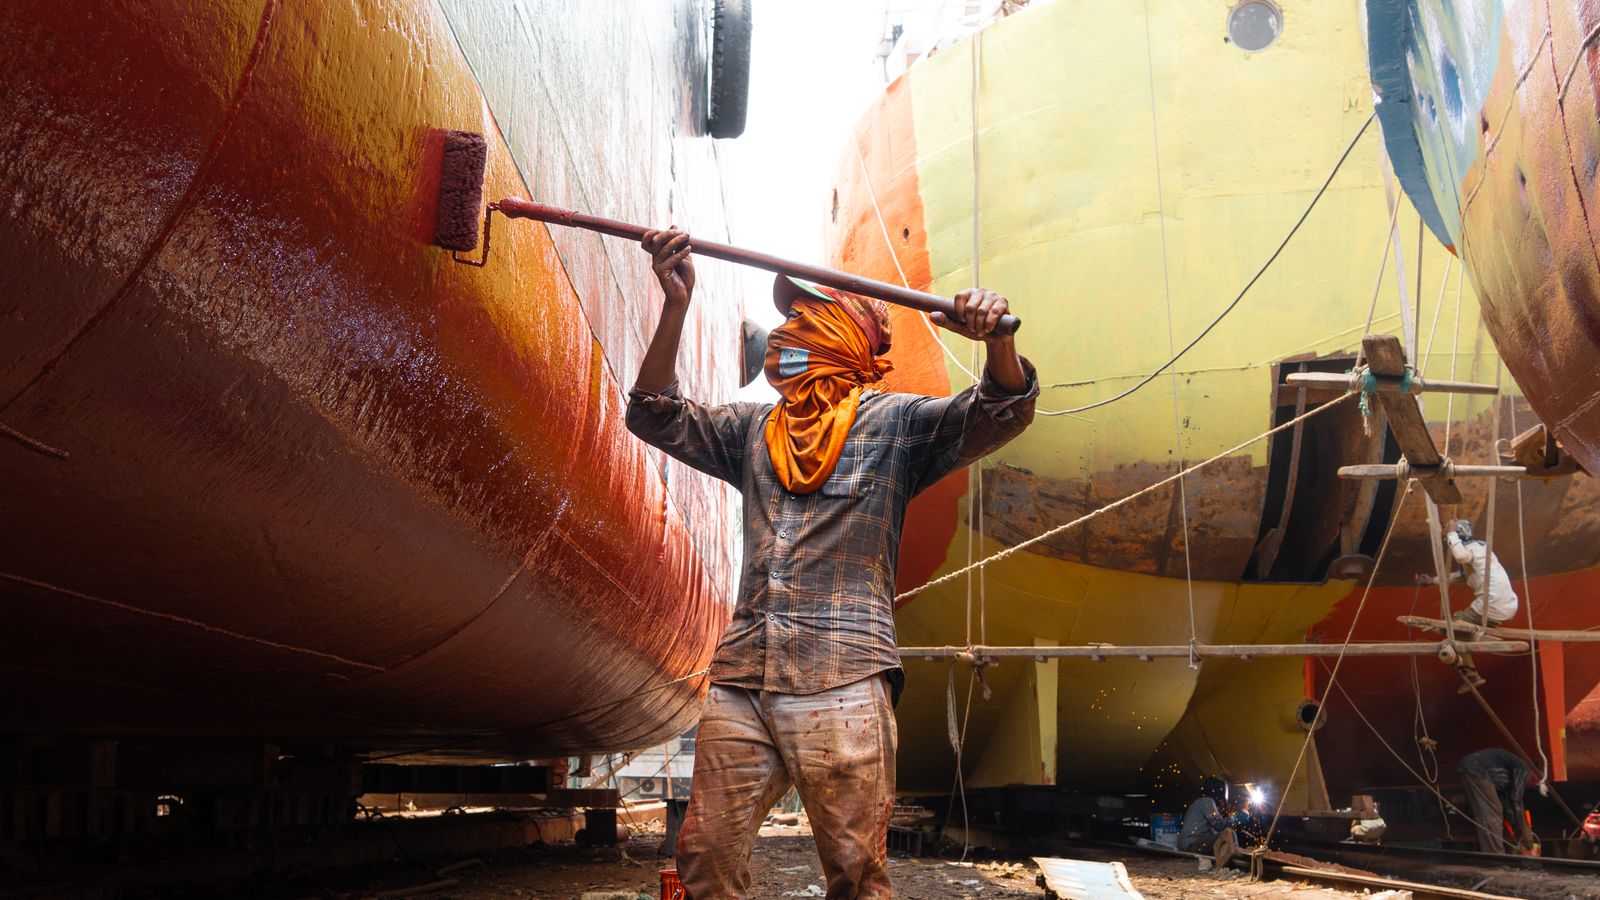
जहाज़ पर पेंटिंग का वायुमंडलीय जोखिम केवल “पेंट की गंध” से कहीं अधिक जटिल है
जहाज़ के टैंकों, डबल बॉटम, बैलास्ट कंपार्टमेंट, कॉफरडैम और संकरे केबिनों में प्रवेश-द्वार सीमित होते हैं और अंदर कई सुदृढ़ीकरण संरचनाएँ होती हैं। इन स्थानों में पेंट मिलाने, स्प्रे करने या ब्रश से लगाने पर तरल के सॉल्वेंट वाष्पित होते हैं; स्प्रे प्रक्रिया में पेंट के कण और धुंध भी हवा में तैरते हैं। जहाँ वेंटिलेशन का प्रवाह नहीं पहुँचता, उन सुदृढ़ीकरण संरचनाओं के पीछे और निचले बिंदुओं पर स्थानीय रूप से अधिक सांद्रता बनी रह सकती है। इसलिए प्रवेश-द्वार पर मिली एक सामान्य रीडिंग कामगार के श्वसन क्षेत्र का प्रतिनिधित्व नहीं करती।
जोखिम केवल एक दिशा का नहीं है। सॉल्वेंट वाष्प आँखों और श्वसन मार्ग में जलन पैदा कर सकते हैं और केंद्रीय तंत्रिका तंत्र को प्रभावित कर सकते हैं; घटक के अनुसार त्वचा से अवशोषण और दीर्घकालिक प्रभावों का भी आकलन करना होता है। साथ ही, ज्वलनशील वाष्प किसी प्रज्वलन स्रोत से मिलने पर आग या विस्फोट कर सकता है। ऑक्सीजन की कमी या अधिकता भी अलग जोखिम है। इसलिए “VOC कम है”, “LEL 0 है” या “गंध हल्की है”—इनमें से कोई भी कथन पूरे स्थान के सुरक्षित होने का अर्थ नहीं देता। स्वास्थ्य, आग और विस्फोट, ऑक्सीजन तथा पेंट धुंध को अलग-अलग प्रश्नों के रूप में देखना चाहिए।
उत्पाद के नाम से पहले वास्तविक मिश्रण की जाँच करें
पेंट और थिनर सामान्यतः एकल पदार्थ नहीं होते। इनमें रेज़िन, वर्णक, फिलर, कई प्रकार के सॉल्वेंट और कठोरीकरण घटक मिले होते हैं; बेस, हार्डनर या थिनर को स्थल पर मिलाने पर अंतिम कार्य-मिश्रण की संरचना बदल जाती है। “मरीन पेंट” नाम समान होने पर भी यह नहीं माना जा सकता कि संरचना, मिश्रण अनुपात, वाष्प दाब, फ्लैश पॉइंट और हानिकारकता समान होगी। सफाई एजेंट और उपकरण धोने से निकला अपशिष्ट तरल भी काम के दौरान उत्सर्जन स्रोत बन सकता है।
कार्य योजनाकार को इस्तेमाल होने वाले प्रत्येक घटक की नवीनतम SDS और तकनीकी जानकारी लेनी चाहिए तथा वास्तविक मिश्रण अनुपात और उपयोग मात्रा दर्ज करनी चाहिए। OSHA के SDS प्रारूप में अनुभाग 2 खतरे के वर्गीकरण और सावधानियों, अनुभाग 3 हानिकारक घटकों और सांद्रता सीमा, अनुभाग 7 हैंडलिंग और भंडारण, अनुभाग 8 एक्सपोज़र सीमा, इंजीनियरिंग नियंत्रण और PPE, अनुभाग 9 वाष्प दाब, फ्लैश पॉइंट और विस्फोट सीमा जैसे भौतिक-रासायनिक गुणों तथा अनुभाग 10 प्रतिक्रियाशीलता और टाली जाने वाली परिस्थितियों को संबोधित करता है। इन्हें अलग-अलग न पढ़कर एक ही कार्य-जोखिम तालिका में जोड़ना चाहिए।
SDS में व्यापार-गोपनीयता या सांद्रता की सीमा लिखी हो, तो भी जोखिम समाप्त नहीं होता। यदि पूरे मिश्रण के परीक्षण आँकड़े अपर्याप्त हों, तो प्रकाशित घटक-विशिष्ट एक्सपोज़र सीमाओं, वाष्प बनने की संभावना, त्वचा-अवशोषण अंकन, तीव्र और दीर्घकालिक प्रभावों तथा पारस्परिक क्रियाओं की अनिश्चितताओं को सुरक्षा-पक्षीय ढंग से आकलन में शामिल करें। साथ ही उपयोग का तापमान, स्प्रे दाब, सतह क्षेत्र, पेंट परत के सूखने का समय, स्थान का आयतन और वेंटिलेशन दर दर्ज करें। समान मात्रा भी बड़े क्षेत्र पर स्प्रे करने या अधिक तापमान पर अधिक तेजी से वाष्पित हो सकती है।
VOC सांद्रता और LEL अलग-अलग प्रश्नों के उत्तर देते हैं
VOC वाष्पशील कार्बनिक यौगिकों के व्यापक समूह या मापे जाने वाले कुल लक्ष्य का नाम है। स्थल पर फोटोआयनीकरण डिटेक्टर जैसे उपकरणों से मिली VOC रीडिंग प्रयुक्त लैंप, कैलिब्रेशन गैस, पदार्थ-विशिष्ट प्रतिक्रिया गुणांक और मिश्रण संरचना के अनुसार बदलती है। यह ऐसा मान नहीं है जो हर सॉल्वेंट को समान संवेदनशीलता से मापे या प्रत्येक घटक की सांद्रता अपने-आप अलग कर दे। रीडिंग कम दिखने पर भी कोई ऐसा घटक हो सकता है जिस पर उपकरण की प्रतिक्रिया कमजोर हो, या किसी विषैले घटक की एक्सपोज़र सीमा बहुत कम हो सकती है।
LEL या LFL हवा में ज्वलनशील वाष्प की वह न्यूनतम सांद्रता है जिस पर लौ आगे फैल सकती है। ज्वलनशीलता सेंसर की %LEL रीडिंग सामान्यतः किसी विशिष्ट कैलिब्रेशन गैस पर आधारित प्रज्वलन-जोखिम संकेतक होती है। यह विषाक्तता या व्यावसायिक एक्सपोज़र सीमा तय करने वाला संकेतक नहीं है। NIOSH के ज़ाइलीन आँकड़े समय-भारित अनुशंसित सीमा 100 ppm बताते हैं, जबकि LEL लगभग 0.9–1.1%, यानी लगभग 9,000–11,000 ppm दिया गया है। किसी एक पदार्थ के उदाहरण से मिश्रण की गणना नहीं की जा सकती, पर यह दिखाता है कि स्वास्थ्य सुरक्षा की आवश्यकता वाली सांद्रता प्रज्वलन-जोखिम सांद्रता से बहुत कम हो सकती है।
इसलिए दोनों लक्ष्यों का समानांतर प्रबंधन करें। ज्वलनशीलता सेंसर को आग और विस्फोट रोकने तथा काम रोकने के निर्णय के लिए इस्तेमाल करें; VOC प्रवृत्ति निगरानी और घटक-विशिष्ट वायु नमूना-ग्रहण को कामगार एक्सपोज़र आकलन के लिए इस्तेमाल करें। ऑक्सीजन सेंसर को अलग चैनल रखें। आवश्यकता होने पर उपयुक्त विश्लेषण विधि से पेंट धुंध और विशिष्ट घटकों का आकलन करें। एक उपकरण की संख्या को मनमाने ढंग से दूसरे उद्देश्य की इकाई में न बदलें और कम %LEL देखकर यह निष्कर्ष न निकालें कि कार्बनिक सॉल्वेंट से सुरक्षा के लिए श्वसन-सुरक्षा उपकरण अनावश्यक है।
वेंटिलेशन केवल तनुकरण नहीं, बल्कि प्रवाह की अभिकल्पना है
पेंटिंग से पहले स्थान को अलग करें, स्वच्छ हवा दें और दूषित हवा को सुरक्षित स्थान पर निकालने वाली यांत्रिक वेंटिलेशन योजना बनाएँ। सप्लाई और एग्ज़ॉस्ट खुलाव साथ रखने से हवा पास के छोटे रास्ते से निकल जाती है और शॉर्ट-सर्किट प्रवाह बनता है। डक्ट को कार्य सतह के पास तक बढ़ाएँ और उसकी स्थिति ऐसी रखें कि हवा संरचनाओं के पीछे, निचले और ऊपरी हिस्सों तथा लंबे कंपार्टमेंट के अंतिम छोर तक वास्तव में पहुँचे। ताज़ी हवा का इनलेट एग्ज़ॉस्ट आउटलेट, इंजन निकास, सॉल्वेंट भंडारण और अन्य प्रदूषण स्रोतों से दूर रखें।
OSHA 29 CFR 1915.35 के अनुसार अत्यधिक वाष्पशील, विषैले या ज्वलनशील सॉल्वेंट वाले पेंट और टैंक-कोटिंग कार्य में एग्ज़ॉस्ट वेंटिलेशन से सॉल्वेंट वाष्प को LEL के 10% से कम रखा जाना चाहिए और सक्षम व्यक्ति को सांद्रता का बार-बार परीक्षण करना चाहिए। 10% से अधिक होने पर काम तब तक रोकना होगा जब तक स्तर इससे नीचे न आ जाए; पेंटिंग पूरी होने के बाद भी कंपार्टमेंट गैस-मुक्त होने तक वेंटिलेशन जारी रखना होगा। यह संख्या अमेरिकी शिपयार्ड मानक का आग और विस्फोट नियंत्रण मान है; यह कोरियाई कानून या घटक-विशिष्ट स्वास्थ्य एक्सपोज़र सीमाओं का स्थान नहीं लेती।
वेंटिलेशन क्षमता को केवल नामित वायु-प्रवाह के आधार पर मंज़ूर न करें। पेंटिंग से पहले की पृष्ठभूमि रीडिंग, काम शुरू होने के बाद वृद्धि की गति, कार्य सतह और दूरस्थ बिंदुओं का अंतर तथा डक्ट की स्थिति बदलने से पहले और बाद की रीडिंग जाँचें। पंखा रुकने, डक्ट हटने या टूटने, फ़िल्टर बंद होने, इनलेट दूषित होने और बिजली बाधित होने का पता लगाने का साधन भी चाहिए। वेंटिलेशन रुकने पर भी वाष्प बनना जारी रह सकता है, इसलिए अलार्म का इंतज़ार करते हुए काम समाप्त न करें; पहले से निर्धारित प्रक्रिया के अनुसार तुरंत काम रोककर बाहर निकलें।
IMO की 2025 में संशोधित बंद-स्थान अनुशंसा MSC.581(110) स्थान में लोगों की मौजूदगी के दौरान वेंटिलेशन जारी रखने, वेंटिलेशन विफल होने पर तुरंत निकलने और विश्राम के बाद पुनः प्रवेश से पहले वातावरण का फिर परीक्षण कर परिणाम दर्ज करने को कहती है। यह पेंटिंग जैसे काम से स्वयं वाष्प उत्पन्न होने वाली परिस्थिति को भी ऐसा बदलाव मानती है जिसमें माप की आवृत्ति बढ़ानी चाहिए। वेंटिलेशन केवल एक बार प्रवेश अनुमति पाने की तैयारी नहीं, बल्कि पूरे काम के दौरान कायम और सत्यापित सुरक्षा कार्य है।
श्वसन-सुरक्षा उपकरण का चयन माप और प्रबंधन कार्यक्रम के आधार पर करें
श्वसन-सुरक्षा उपकरण स्थानीय एग्ज़ॉस्ट और समग्र वेंटिलेशन का पहला विकल्प नहीं है। पहले प्रक्रिया परिवर्तन, अलगाव और वेंटिलेशन से एक्सपोज़र कम करें, फिर शेष जोखिम के लिए उपयुक्त उपकरण चुनें। चयन के लिए वास्तविक घटक, अपेक्षित और अधिकतम सांद्रता, ऑक्सीजन स्तर, एक्सपोज़र सीमा, आवश्यक सुरक्षा गुणक, चेहरे और आँखों में जलन, कार्य अवधि, निकलने की संभावना तथा कार्ट्रिज की उपयुक्तता और सेवा-आयु संबंधी जानकारी चाहिए। अज्ञात सांद्रता में आवश्यक सुरक्षा गुणक की गणना नहीं की जा सकती।
वायु-शुद्धिकरण श्वसन उपकरण आसपास की हवा से दूषित पदार्थ छानता है; वह ऑक्सीजन नहीं देता। NIOSH कहता है कि ऑक्सीजन-कमी या IDLH वातावरण में इसका उपयोग नहीं करना चाहिए। यदि मिश्रण में ऐसा घटक है जिसे कार्ट्रिज नहीं पकड़ता, सांद्रता और उपयोग दशाएँ अज्ञात हैं या ब्रेकथ्रू समय विश्वसनीय रूप से निर्धारित नहीं हो सकता, तो वायु-शुद्धिकरण उपकरण चुनने का आधार अपर्याप्त है। गंध को कार्ट्रिज बदलने का संकेत भी न बनाएँ। घ्राण क्षमता व्यक्ति-व्यक्ति अलग होती है, थकती है और हानिकारक सांद्रता के बाद ही गंध महसूस हो सकती है।
जहाज़ के अंदर स्प्रे पेंटिंग में लागू नियम और जोखिम आकलन के अनुसार सप्लाइड-एयर श्वसन सुरक्षा आवश्यक हो सकती है। OSHA 1915.35 बंद स्थान में स्प्रे पेंटिंग के लिए एयरलाइन रेस्पिरेटर माँगता है; ILO का जहाज़ निर्माण और मरम्मत सुरक्षा एवं स्वास्थ्य अभ्यास-संहिता भी टैंकों और कंपार्टमेंटों के अंदर स्प्रे पेंटिंग के लिए एयरलाइन श्वसन उपकरण, उपयुक्त PPE और अन्य कामों को बाहर रखने की बात करती है। फिर भी उपकरण प्रकार किसी एक वाक्य से तय नहीं किया जाना चाहिए। चयन लागू कोरियाई नियमों, कार्य दशाओं, माप परिणामों और स्वीकृत श्वसन-सुरक्षा कार्यक्रम के अनुसार होना चाहिए।
कार्यक्रम में चिकित्सकीय उपयुक्तता की पुष्टि, मात्रात्मक या गुणात्मक फिट टेस्ट, पहनने का प्रशिक्षण, हर बार पहनते समय सील जाँच, रखरखाव, सफाई और भंडारण, आपूर्ति हवा की गुणवत्ता और होज़ सुरक्षा, कार्ट्रिज बदलने का कार्यक्रम तथा आपात निकास और बचाव योजना शामिल हों। यह भी जाँचें कि दाढ़ी, चश्मे की डंडियाँ, हुड या सुरक्षात्मक कपड़े सील सतह में बाधा तो नहीं डालते। केवल PPE जारी करने के रिकॉर्ड से अधिक महत्वपूर्ण है यह सत्यापित करना कि वास्तविक कार्य मुद्रा में सुरक्षा प्रदर्शन बना रहता है।
पेंटिंग और हॉट वर्क को समय और स्थान में अलग रखें
वेल्डिंग, कटिंग, ग्राइंडिंग, गरम करने और चिंगारी पैदा करने वाला विद्युत कार्य पेंट वाष्प को प्रज्वलित कर सकता है। केवल एक ही कंपार्टमेंट में साथ काम रोकना पर्याप्त नहीं है। वाष्प एग्ज़ॉस्ट आउटलेट के आसपास, जुड़े टैंकों, पाइपों, खुलावों और दूसरी ओर की स्टील प्लेट तक जा सकता है; गर्मी और लौ भी पहुँच सकती है। परमिट की सीमा पेंट किए जा रहे कंपार्टमेंट की दीवार से आगे, जुड़े स्थानों और वायु-प्रवाह मार्गों तक होनी चाहिए।
ILO संहिता जहाज़ के भीतर पेंट लगाने के दौरान और सुरक्षित होने तक उस भाग में अन्य काम न करने तथा स्प्रे-पेंटिंग क्षेत्र और उसके आसपास लौ और प्रज्वलन स्रोत हटाने को कहती है। हॉट वर्क से पहले यह जाँचना चाहिए कि कार्यस्थल और उपचारित सतह के दोनों ओर से ज्वलनशील गैस, कोटिंग और सामग्री हटा दी गई है। IMO अनुशंसा भी स्पष्ट करती है कि बंद-स्थान कार्य के लिए प्रवेश परमिट के अतिरिक्त अलग हॉट-वर्क परमिट और ऊर्जा-अलगाव परमिट की आवश्यकता हो सकती है।
व्यवहार में पेंटिंग और हॉट-वर्क परमिट एक ही समन्वय बोर्ड से प्रबंधित करें। पेंटिंग शुरू होने से पहले हॉट वर्क रोककर परमिट वापस करें और संभावित प्रज्वलन उपकरण व अस्थायी बिजली नियंत्रित करें। पेंटिंग के बाद कंटेनर और अपशिष्ट बाहर निकालें तथा वेंटिलेशन जारी रखें। इसके बाद सक्षम व्यक्ति संबंधित कंपार्टमेंट तथा जुड़े और समीपवर्ती कंपार्टमेंट को दोबारा मापे और कोटिंग के सूखने व क्योर होने के दौरान वाष्प बनने तथा सतह गरम होने का जोखिम जाँचे, तभी नया हॉट-वर्क परमिट जारी हो। पुराना गैस-मुक्त प्रमाण या पेंटिंग से पहले की रीडिंग दोबारा इस्तेमाल न करें।
निरंतर निगरानी का अर्थ केवल “एक डिटेक्टर चालू करना” नहीं है
प्रारंभिक माप केवल शुरुआत के क्षण का चित्र है। स्प्रे मात्रा, थिनर डालने, पेंटर के स्थान, डक्ट पुनर्स्थापन, तापमान वृद्धि, परत सूखने, समीप के काम और वेंटिलेशन विफलता के कारण वातावरण हर मिनट बदल सकता है। IMO स्थान में लोगों की मौजूदगी के दौरान बार-बार वायुमंडलीय परीक्षण और व्यक्तिगत गैस डिटेक्टर उपलब्ध कराने की अनुशंसा करता है तथा ऑक्सीजन, ज्वलनशील वाष्प, कार्बन मोनोऑक्साइड सहित विषैली गैसों और जोखिम आकलन से पहचानी गई अन्य गैसों की निगरानी करने को कहता है।
मापन प्रणाली को उद्देश्य के अनुसार व्यवस्थित करें। कामगार के श्वसन क्षेत्र की व्यक्तिगत निगरानी उसके वास्तव में साँस लेने वाली हवा में बदलाव का अनुसरण करती है। क्षेत्र निगरानी उत्सर्जन स्रोत, निचले बिंदु, वेंटिलेशन के अंधे क्षेत्र और प्रवेश-द्वार तक फैलने वाले जोखिम को देखती है। घटक-विशिष्ट एक्सपोज़र आकलन उपयुक्त डायरेक्ट-रीडिंग उपकरण या व्यक्तिगत नमूना-ग्रहण से करें। ज्वलनशीलता चैनल के लिए अपेक्षित मिश्रण और ऑक्सीजन दशा में प्रतिक्रिया, VOC उपकरण के लिए आयनीकरण की संभावना और सुधार गुणक, तथा हर पंपयुक्त उपकरण के लिए होज़ विलंब समय की पुष्टि करें।
काम से पहले अलार्म मान तय करें और हर संख्या को कार्रवाई से जोड़ें। पूर्व-अलार्म स्प्रे मात्रा समायोजन और वेंटिलेशन जाँच से जुड़े; उच्च अलार्म, असामान्य ऑक्सीजन, वेंटिलेशन विफलता, सेंसर खराबी या कम प्रवाह स्पष्ट प्रतिक्रिया—जैसे तत्काल काम बंद करना और बाहर निकलना—शुरू करें। जहाँ OSHA का अत्यधिक वाष्पशील पेंटिंग मानक लागू हो, वहाँ 10% LEL से अधिक होने पर काम रोकें। स्वास्थ्य अलार्म प्रत्येक घटक की अल्पकालिक और समय-भारित एक्सपोज़र सीमा तथा कंपनी मानक के आधार पर अलग तय करें। अलार्म मिटाने से जोखिम समाप्त नहीं होता।
निगरानी में स्थान के ऊपरी, मध्य और निचले भाग, कार्य सतह, डक्ट से दूर बिंदु और समीपवर्ती कंपार्टमेंट शामिल करें तथा शिफ्ट, विश्राम या प्रक्रिया परिवर्तन के बाद पुनः पुष्टि करें। उपयोग से पहले उपकरण का कार्यात्मक परीक्षण और आवश्यक कैलिब्रेशन करें तथा सेंसर की सीमा पार होना, सेंसर पॉइज़निंग से प्रतिक्रिया क्षमता घटना, क्रॉस-सेंसिटिविटी, बैटरी और पंप स्थिति भी दर्ज करें। समय, स्थान, कार्य चरण, वेंटिलेशन स्थिति और मापे गए मान साथ दर्ज होने चाहिए ताकि अगले काम में सांद्रता बढ़ने का कारण पुनः बनाया जा सके।
कार्य परमिट सभी उपायों को एक प्रवाह में बाँधे
एक अच्छा कार्य परमिट उपकरणों की सूची नहीं, बल्कि निर्णयों का क्रम है। वास्तविक मिश्रण और SDS की पुष्टि करें; स्थान, पाइप और समीप के कार्य को अलग करें; सप्लाई और एग्ज़ॉस्ट प्रवाह की अभिकल्पना करें; फिर अनेक स्थानों पर ऑक्सीजन, ज्वलनशीलता, VOC और विशिष्ट विषैले जोखिमों का आकलन करें। परिणामों के अनुसार श्वसन-सुरक्षा उपकरण और सुरक्षात्मक कपड़े चुनें तथा पेंटिंग और हॉट वर्क को समय और स्थान में अलग करें। काम के दौरान वेंटिलेशन और निगरानी बनाए रखें और असामान्यता पर हर व्यक्ति को काम रोकने व निकलने का अधिकार हो।
परमिट में स्थान और काम का दायरा, पेंट घटक और मिश्रण अनुपात, SDS संशोधन तिथि, वेंटिलेशन व्यवस्था, मापन उपकरण और कैलिब्रेशन स्थिति, मापन स्थान, समय और वास्तविक मान, श्वसन-सुरक्षा चयन का आधार, हॉट-वर्क निषेध क्षेत्र, निगरानीकर्ता और संचार, प्रत्येक अलार्म पर कार्रवाई, बचाव योजना और परमिट वैधता अवधि दर्ज करें। यदि कामगार स्थान खाली करें या वेंटिलेशन, पेंट, कार्य मात्रा अथवा आसपास की प्रक्रिया बदले, तो परमिट शर्तों की समीक्षा करें और आवश्यक हो तो नया परमिट जारी करें।
मुख्य बात यह है कि VOC, LEL, ऑक्सीजन और घटक-विशिष्ट एक्सपोज़र को एक “सुरक्षा संख्या” में न मिलाएँ। अलग-अलग माप अलग-अलग विफलताएँ पहचानते हैं। इस अंतर को समझकर SDS, वेंटिलेशन, श्वसन सुरक्षा, हॉट-वर्क समन्वय और निरंतर निगरानी को एक परमिट प्रणाली में जोड़ने पर जहाज़ की पेंटिंग में कार्बनिक सॉल्वेंट जोखिम को वास्तविक कार्रवाई से नियंत्रित किया जा सकता है।