
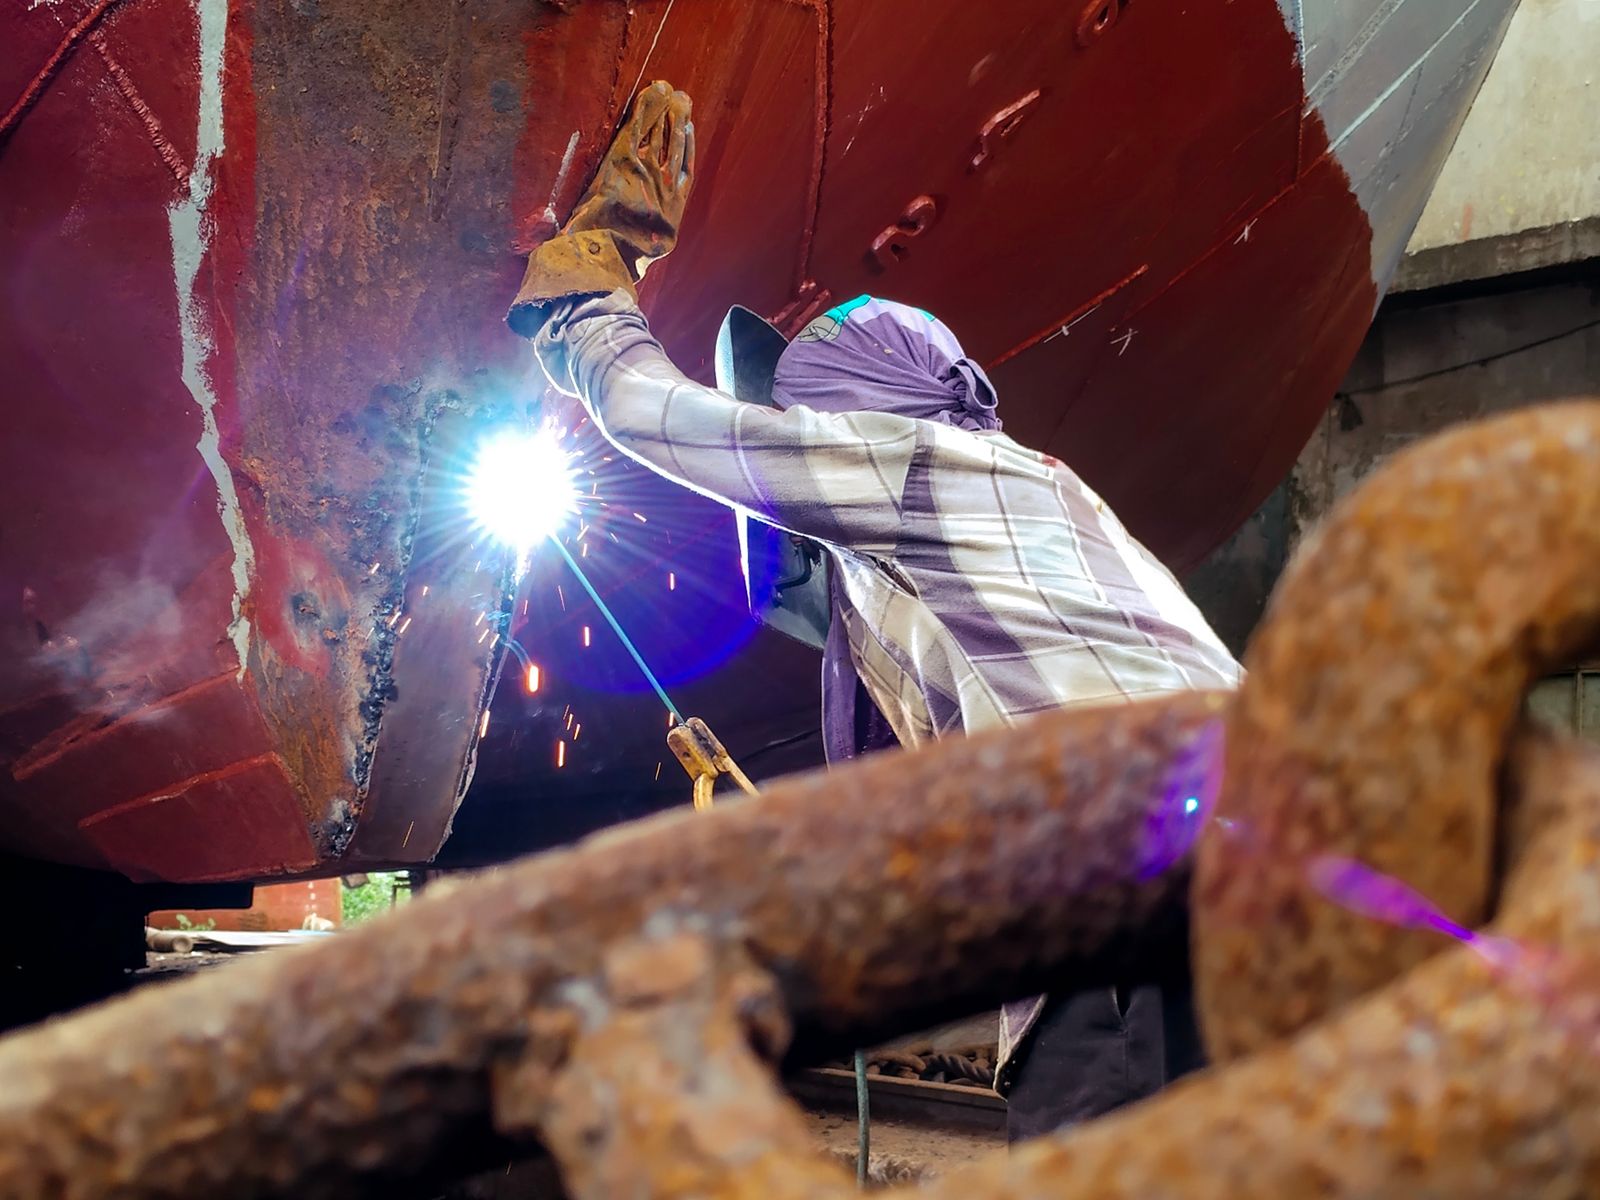
焊接人员佩戴便携式气体检测仪,并不意味着也能了解金属烟尘的暴露状况。设备具备氧气和一氧化碳(CO)通道且屏幕无异常,只是这些通道的测量结果。若因眼前烟雾较少或没有报警,就认定整个作业空气适宜,便超出了评估范围。
焊接作业中的便携式气体检测仪,用于监测保护气体引起的氧气变化,以及评估中确定的气体风险。金属烟尘、紫外线、火灾等其他风险需要单独管理。本篇区分缺氧、CO与烟尘,说明作业方法和母材改变时需要重新确认的事项。
保护气体与工艺产生物的来源不同
保护气体是为保护焊接部位免受外界空气影响而供给的气体。氩、氦等气体也可能在狭窄且通风不足的位置置换空气中的氧气。另一方面,焊接工艺可能因母材、焊材、表面状态和作业条件而产生多种气体及金属烟尘。OSHA焊接烟尘与气体资料
因此,作业计划只写一行“焊接气体”并不充分。应分别记录供给气体种类、管道与软管状态、可能产生的气体、受热表面和金属成分。有了这些分类,才能区分需要氧气传感器与另外增加特定气体通道的原因。
氧气数值正常,不代表没有某种有毒气体。反之,CO通道数值低,也不意味着保护气体造成的缺氧风险消失。不同传感器回答不同问题,不能用一个通道作为另一个通道的替代依据。
不能用气体通道显示0来评估烟尘
烟尘是受热物质凝结等过程中产生的细小颗粒。气体传感器测量的是气态组分,因此普通便携式气体检测仪的氧气、CO、硫化氢和可燃气体通道,并不定量测量金属烟尘浓度。“4气正常”是对四个项目的观测,并非烟尘暴露评估结果。
烟尘所含物质及所需评估方法,应根据母材、焊材、涂层及作业方法确定。暴露评估可能需要适合相应物质的采样与分析,并确认作业条件。OSHA焊接危害页面也同时提供金属烟尘、紫外线等气体以外风险及相关评估资料。OSHA焊接危害与评估指南
不宜将检测仪屏幕读数和作业环境测量结果写在同一栏,概括为“空气正常”。应分别保留用什么方法评估了哪些项目,才能在改用其他材料或工艺时看清需要重新检查的范围。
按作业区分测量与降低暴露措施的判断表
下表是在焊接前会议中划分评估项目的示例,并非要求无条件增加某种传感器的指令,也不是法定测量清单。确认实际供给物质和发生源信息后,由负责人确定适当的测量与控制手段。
确认项目 | 需确认的现场信息 | 便携式气体检测仪的作用 | 补充评估 |
|---|---|---|---|
氧气状态 | 保护气体、空间结构、通风 | 通过适当氧气通道监测变化 | 泄漏源管理、通风与进入计划 |
CO等气体 | 工艺、所用物质、相邻燃烧源 | 确认对应气体通道及干扰 | 原因控制、专用测量的必要性 |
金属烟尘 | 母材、焊材、表面涂层 | 普通气体通道无法定量评估 | 局部排风、暴露评估、防护用品 |
紫外线与热 | 电弧及周边人员位置 | 超出气体检测仪功能范围 | 遮光、防护面罩、皮肤保护 |
火灾与爆炸 | 残留物、可燃物、动火范围 | 适当可燃气体通道提供部分信息 | 清除、隔离、许可及监护体系 |
确定测量对象后,除了通道名称,还应对照范围、单位、校准目标及使用条件。CO与CO₂是不同气体,普通CO通道不能代测二氧化碳。不能因为保护气体含CO₂,就将CO传感器当作直接测量该风险的仪器。
通风不只是让测量结果变好看的程序
通风是减少污染源影响的管理手段,不能止于观察一次设备数字是否降低。局部排风在发生源处捕集烟尘,送风和排风路径则需同时考虑对作业人员与周边人员的影响。OSHA焊接通风规定区分一般机械通风和局部排风,并要求处理排出空气被再次吸入的问题。OSHA焊接通风与防护规定
实际检查时,应确认集气罩是否随作业位置移动、是否被结构遮挡、其他团队是否挪动了风管。焊工会随作业推进而改变位置,所以还应查看开始时的通风布置是否持续有效。不能仅凭听到排风设施运转声,就记录为已确认实际捕集状态。
不得为通风或人员降温而供给氧气。供氧与清洁空气通风的目的不同。本文海外规定仅供理解原理和管理思路参考,未将其作为判断韩国工作场所法定数值及具体义务的标准。
假设案例:舱罐维修时焊接位置向内部移动
假设维修团队D在舱罐入口附近开始小范围焊接,随后又发现内部的损伤部位。人员可能认为使用相同材料和设备,因此准备已经完成。但位置变化后,通风路径、供气位置、逃生及联络条件都会改变。
团队应在开始内部作业前重新审查进入与空气监测计划。确认个人检测仪氧气及相关气体通道是否适用,并单独检查烟尘捕集在新位置是否依然有效。如果通风和救援路线尚未准备好,不能仅靠多佩戴一台检测仪就恢复作业。
下列变更审查表可在出现新位置、母材或作业方法时填写。即便填“相同”,也应注明与什么情况比较。
变更项目 | 变更前 | 变更后 | 需重新确认的措施 |
|---|---|---|---|
作业位置与姿势 | 入口附近等 | 舱罐内部等 | 测量代表性、通风、撤离 |
母材与表面 | 已确认材料和涂层 | 新增材料、残留物 | 产生物评估及安全资料 |
保护气体 | 种类、供给位置 | 变更内容 | 氧气监测、泄漏管理 |
通风与集气罩 | 布置、运行状态 | 风管移动、遮挡 | 捕集、清洁空气供应 |
同时作业 | 周边作业种类 | 新增涂装、燃烧作业 | 物质流入与作业干扰 |
该案例并非特定现场的测量结果,而是用于发现被“相同焊接”说法掩盖的条件变化的判断示例。
在焊接姿势下确认佩戴与报警响应
应在戴防护面罩、穿工作服和戴手套的状态下佩戴设备,确认传感器入口是否被遮挡。同时考虑可能受飞溅或高温损伤的位置,以及实际周围空气能够到达的位置。应确保在噪声、振动及视野受限时仍能察觉报警,并确定与同事和监护人的联络方式。
作业前功能检查和校准状态确认,应遵循制造商程序及现场计划。发生报警或感觉异常症状时,应停工并撤至安全地点后联络。不能将关闭报警后留在原位查找原因,或为降低读数而擅自调零,规定为操作程序。
一般佩戴原则可参阅呼吸区与传感器遮挡检查,功能确认目的参阅通气功能测试与失败处理。船舶内部涂装与焊接交接可结合造船厂工序转换表审查。
执行检查清单
[ ] 已确认焊接方法、母材、焊材和涂层信息。
[ ] 已分别记录保护气体与可能产生的气体。
[ ] 已区分氧气、CO及其他通道各自回答的问题。
[ ] 已将烟尘评估和局部排风确认与气体测量分开。
[ ] 已确认作业位置的通风与捕集持续有效。
[ ] 已在戴手套、面罩和穿工作服时检查佩戴及报警。
[ ] 已确定位置、材料、通风和同时作业改变时的复审项目。
[ ] 人员了解报警时撤离、联络及恢复作业条件。
结论
焊接作业便携式气体检测仪监测所装传感器能够响应的气体风险。区分缺氧、CO等气体和金属烟尘,才能在实际范围内解释“没有报警”。
应将检测仪管理与发生源捕集、暴露评估和作业许可衔接,同时保留各项措施的确认栏。位置或材料改变时重新检查这些关联,是实际管理的关键。
来源
OSHA,Controlling Hazardous Fume and Gases during Welding:保护气体、焊接产生物及暴露影响因素。
OSHA,Welding, Cutting, and Brazing — Hazards and Solutions:金属烟尘、紫外线和评估资料。
OSHA,1926.353 Ventilation and protection in welding, cutting, and heating:通风、局部排风及禁止将氧气用于通风。属于美国规定,未用作韩国法定数值。