
O turnaround começa pelo plano dos equipamentos, não pelo calendário
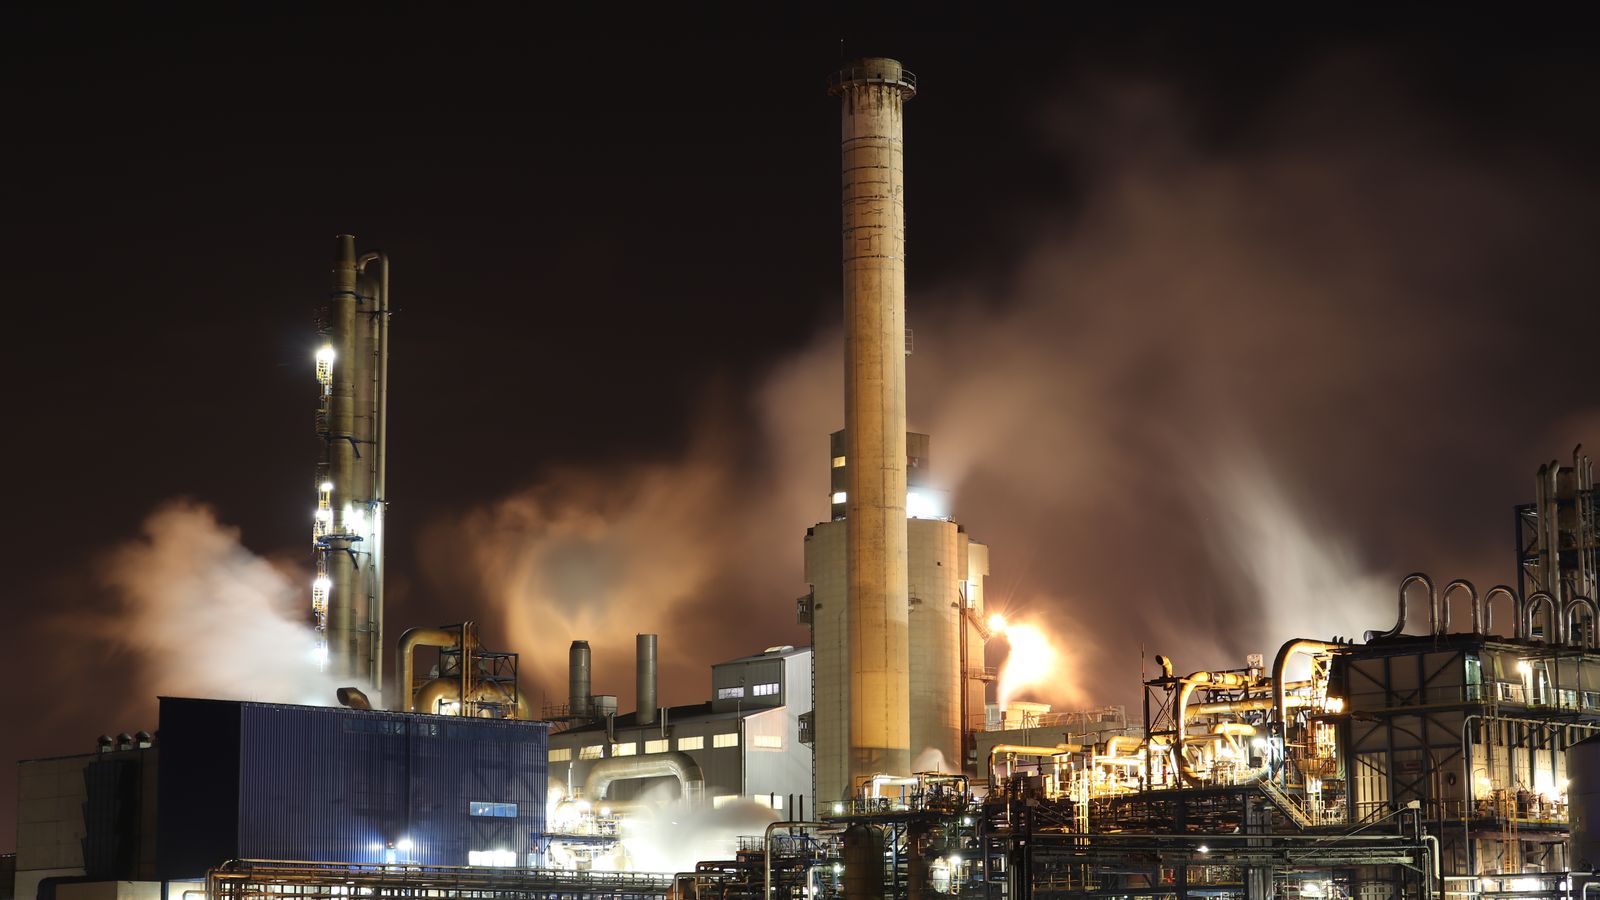
Na indústria de refino e petroquímica, o turnaround é uma parada planejada distinta da lubrificação rotineira, das rondas de inspeção e de pequenos reparos. Uma unidade de processo ou um conjunto de unidades é parado e esvaziado; depois são feitos isolamento, limpeza, inspeção, reparo, substituição e modificação, antes de retornar à operação. A ExxonMobil define turnaround como um período planejado para executar manutenção de grande porte, modificações e investimentos de capital em uma refinaria ou fábrica química, e informa que sua programação começa com bastante antecedência. Como cada dia parado gera perda de produção e custos, o essencial é ajustar o escopo, os materiais, a mão de obra especializada e a sequência de partida a uma janela limitada.
Preparar não significa apenas escolher a data da parada. É preciso reunir defeitos e resultados de inspeções encontrados durante a operação, separar atividades obrigatórias e opcionais e definir, para cada trabalho, os limites de isolamento, os resíduos previstos, a necessidade de entrada, a realização de trabalho a quente, o pessoal especializado e os critérios de conclusão. A extensão em que unidades interligadas serão paradas em conjunto também altera os volumes de drenagem e purga, as posições de instalação de flanges cegos, a ventilação temporária e os pontos de medição. Quando o cronograma encurta, não se deve simplesmente multiplicar trabalhos simultâneos, mas examinar as interferências entre eles e como uma fuga em um trabalho pode atingir pessoas em outro.
Neste contexto, o “ciclo” não pode ser simplificado em um único número comum a todo o setor. A legislação de inspeção, os intervalos de cada equipamento, a vida do catalisador, o histórico operacional, a corrosão e degradação, as recomendações do fabricante, investimentos em melhorias, ligações com outros processos, o estoque de produtos e a situação de mercado determinam conjuntamente o calendário. Mesmo dentro de uma empresa, unidades de destilação de petróleo, dessulfurização, craqueamento e processos de aromáticos ou olefinas podem parar em momentos e por períodos diferentes. Os dados de resultados da S-OIL de 2015, por exemplo, mostram manutenções em várias unidades de refino, petroquímica e lubrificantes distribuídas pelo primeiro semestre, 3º trimestre e 4º trimestre, com durações planejadas distintas. Não se trata de informação sobre o calendário atual, mas de um exemplo de que os planos variaram por unidade até em um único ano passado de uma mesma empresa.
Portanto, não se pode criar uma regra universal como “refinarias fazem manutenção a cada tantos anos, na primavera ou no outono”. Algumas instalações podem preferir certas épocas devido ao clima, à demanda de energia ou à disponibilidade de contratadas, mas o calendário efetivo deve ser confirmado no plano oficial de cada empresa, refinaria e processo. Pode haver adiamentos, alterações de escopo e paradas por etapas. Fornecedores de instrumentação devem se preparar com base na janela de parada e nos pacotes de trabalho confirmados pelo cliente, e não apenas em previsões sazonais.
Por que a forma do risco muda durante o turnaround
Na operação normal, substâncias, pressão, temperatura e fluxo são mantidos dentro de faixas definidas, enquanto detectores fixos e instrumentos de processo os monitoram. No turnaround, tubulações e recipientes são esvaziados, purgados com nitrogênio ou vapor, os flanges são soltos, bocas de homem são abertas, pessoas entram e soldagem, corte e limpeza ocorrem simultaneamente. Limites de processo normalmente fechados são abertos em muitos pontos, e acrescentam-se mangueiras, flanges cegos, ventilação e alimentação elétrica temporários. Por isso, o sistema de monitoramento da operação normal dificilmente cobre todas as zonas de respiração e frentes temporárias de trabalho.
A orientação do HSE britânico sobre isolamento seguro de instalações explica que o conteúdo de processos de refino e químicos pode ser inflamável ou tóxico e estar sob alta temperatura e pressão, e que uma manutenção invasiva pode provocar liberação de material. Como falhas no isolamento e na restauração são causas importantes de fugas, drenagem, venteo, purga, confirmação do isolamento e gestão da restauração continuam necessários durante a parada. Não se deve presumir que “não há gás porque o processo parou”. Podem permanecer trechos mortos, sedimentos, hidrocarbonetos adsorvidos, válvulas com passagem, refluxo de unidades vizinhas, reações de limpeza e gases gerados pelo próprio trabalho.
A partida também não é apenas uma etapa de encerramento. O Conselho de Segurança Química dos Estados Unidos (CSB) alerta que partidas e paradas são mais perigosas que a operação normal e envolvem muitos procedimentos anormais e situações inesperadas. Investigações reais mostram que as consequências podem aumentar quando, após a manutenção, faltam alinhamento dos equipamentos, funcionamento de instrumentos e alarmes, procedimentos, treinamento e revisão prévia de segurança. O plano de instrumentação temporária deve, portanto, continuar não só até a retirada dos trabalhadores, mas também durante testes de estanqueidade, retirada do isolamento, introdução de fluidos e confirmação da operação estável.
Quatro etapas em que a demanda por instrumentação se concentra
Primeiro, na preparação da parada, são listados as substâncias e os trabalhos previstos. Fichas de segurança de matérias-primas, intermediários, subprodutos e produtos de limpeza, diagramas de tubulações e instrumentação, alarmes e fugas anteriores e resultados de amostragem são analisados para definir os alvos reais: oxigênio, gases inflamáveis, sulfeto de hidrogênio, monóxido de carbono, benzeno e outros compostos orgânicos voláteis. Não se deve presumir que um instrumento comum de 4 gases mede todos os riscos. Faixa dos sensores, respostas cruzadas, exigências de proteção contra explosão e método de amostragem devem ser adequados a cada atividade.
Segundo, durante parada, esvaziamento e purga, o estado do processo muda rapidamente. A tendência da concentração é acompanhada enquanto os inflamáveis são removidos, a deficiência de oxigênio é monitorada em áreas purgadas com nitrogênio e o efeito do isolamento e da limpeza é verificado antes da abertura. Uma única leitura em um ponto não representa toda a unidade. Devem-se considerar as partes superior, intermediária e inferior, possíveis entradas e a direção do avanço dos trabalhadores, além dos tempos de transporte pela mangueira e de resposta do sensor. Os resultados precisam estar ligados aos critérios para emitir, suspender e retomar a permissão de trabalho.
Terceiro, durante abertura e manutenção, a demanda pode se espalhar pela área mais ampla. A entrada em recipientes e tanques exige confirmação da atmosfera antes e durante o trabalho; atividades a quente exigem acompanhamento contínuo de mudanças na atmosfera inflamável. Abertura de flanges, corte de tubulações, retirada de catalisadores e lodo, pintura e limpeza exigem alvos e faixas diferentes. Detectores pessoais usados pelos trabalhadores, instrumentos com bomba utilizados pelo vigia antes da entrada e equipamentos móveis que monitoram o limite da área cumprem funções distintas. Os detectores fixos continuam sendo uma camada de proteção importante; os temporários complementam locais de trabalho modificados e riscos de curta duração.
Quarto, na restauração e partida, confirma-se a integridade das conexões e instrumentos que foram perturbados. O HSE afirma que testes de estanqueidade e pressão e a retirada final do isolamento após manutenção invasiva de grande porte exigem alto nível de controle. A orientação da OSHA dos Estados Unidos sobre gestão de segurança de processos aborda não só a gestão das contratadas envolvidas em turnaround, mas também o sistema que confirma a prontidão dos equipamentos, procedimentos e treinamento na revisão de segurança antes da operação. Detectores portáteis ou móveis são recursos auxiliares para encontrar fugas iniciais e verificar as áreas, mas não substituem testes de pressão e estanqueidade, validação da instrumentação de processo nem a própria revisão prévia de segurança.
Leia a “sazonalidade” como concentração de projetos, não como clima
A sazonalidade da demanda de instrumentação para turnaround não significa que todas as fábricas do país parem no mesmo mês. Significa, sobretudo, que dentro da janela de parada de cada instalação surgem simultaneamente mais frentes, contratadas e turnos que o normal, concentrando a demanda em um período curto. Quando os calendários de instalações diferentes coincidem por acaso, também podem coincidir, no mercado regional, a procura por equipamentos alugados, gases de calibração, estações de acoplamento, sensores sobressalentes e pessoal de serviço. Por outro lado, se os calendários se dispersarem ou a manutenção for adiada, a procura pode cair mesmo em uma época prevista como alta temporada.
Essa demanda não diz respeito apenas à quantidade de equipamentos. Também é necessária capacidade de processamento para realizar testes funcionais e confirmar calibração antes do uso, recarregar, recuperar dados, isolar falhas, descontaminar e substituir sensores. A orientação da OSHA para detectores portáteis de leitura direta explica a importância do bump test ou da verificação de calibração antes do uso conforme as instruções do fabricante, da calibração completa e retirada de serviço em caso de falha e do registro dos resultados. Em períodos de alta rotatividade, como um turnaround, mesmo com instrumentos suficientes a quantidade efetivamente disponível cai se faltarem gás de teste, reguladores, carregadores ou pessoal responsável.
É mais seguro estimar a demanda multiplicando os itens abaixo e eliminando sobreposições.
Número de permissões e áreas de trabalho abertas ao mesmo tempo;
Quantidade por função de medição, como uso pessoal, amostragem antes da entrada e monitoramento de área;
Turnos diurnos e noturnos e tempo de rotação necessário para recarga, teste e recuperação de dados;
Grupos de equipamentos por gás-alvo e combinação de sensores;
Margem de reserva para falhas de bump test, contaminação, recarga e reparo;
Acessórios como mangueiras de amostragem, sondas, filtros, gases de calibração e reguladores;
Pessoal de gestão para distribuir e recolher equipamentos, responder a alarmes e revisar registros.
Por exemplo, tanto encomendar 500 unidades apenas porque “há 500 pessoas mobilizadas” quanto preparar 10 unidades porque “há 10 espaços confinados” carece de fundamento. Uma pessoa pode executar sequencialmente várias permissões, enquanto uma mesma frente pode exigir ao mesmo tempo instrumentos pessoais, de medição prévia e de monitoramento da área. É preciso relacionar a estrutura analítica do trabalho com o pico simultâneo de uso por turno. A combinação de compra, aluguel de curto prazo e serviço especializado de medição também deve ser definida segundo a duração de uso, a capacidade de gestão e a utilização permanente posterior.
Condições operacionais que costumam ser esquecidas na seleção
Um detector para turnaround não pode ser escolhido apenas por “exibir o nome do gás”. Devem-se verificar a possibilidade de a maior concentração prevista exceder a faixa, o funcionamento correto de sensores de inflamáveis em atmosferas deficientes de oxigênio, o risco de venenos catalíticos como silicone e compostos de enxofre, umidade e temperatura, atrasos da bomba e de mangueiras longas e adsorção de gases reativos. A classificação da área e a certificação do equipamento também devem corresponder. Ao usar equipamentos móveis sem fio, testam-se ainda zonas sem comunicação, duração da bateria, atraso na transmissão do alarme e quem receberá e tratará o aviso.
Deve estar claro se o valor de alarme serve a um limite legal de exposição, a um critério de controle de explosividade, a um critério interno de processo ou a um procedimento de emergência. ppm, porcentagem em volume e %LEL não podem ser confundidos, e alarmes de média ponderada no tempo devem ser diferenciados dos de evacuação imediata. Uma leitura normal não justifica omitir isolamento, ventilação, proteção respiratória ou plano de resgate. Por outro lado, quando houver alarme, devem funcionar a parada do trabalho, a evacuação, a identificação da causa e a revalidação da permissão, em vez de desligar o equipamento ou elevar arbitrariamente o ponto de ajuste.
Os registros de gestão dos instrumentos continuam valiosos depois do turnaround. Relacionar número do equipamento, usuário, permissão, configuração dos sensores, resultados de teste funcional e calibração, horário e local de alarmes, falhas e ações permite planejar com maior precisão a quantidade e os gases-alvo da próxima parada. Se alarmes recorrentes se concentrarem em uma abertura ou área específica, isso sustenta a revisão da ventilação, do isolamento, da sequência de trabalho ou da distribuição dos detectores fixos. Contudo, os registros de alarme de equipamentos portáteis não devem ser reutilizados diretamente como avaliação precisa da exposição individual ou dados de emissão, pois os objetivos e as condições de garantia da qualidade são diferentes.
O plano de cada instalação é a fonte mais precisa para prever a demanda
Turnarounds de refino e petroquímica se repetem, mas a repetição não permite fixar um ciclo e uma estação comuns. Uma previsão precisa deriva dos planos de inspeção e manutenção por equipamento, das janelas confirmadas, dos pacotes de trabalho, das frentes simultâneas, dos gases-alvo e da operação por turnos. Sob a ótica da cadeia de suprimentos, é razoável separar datas preliminares e confirmadas e reservar gradualmente equipamentos e capacidade de calibração e serviço para responder a mudanças do calendário.
Sob a ótica da segurança, a lista de perigos antes da parada, a confirmação do esvaziamento e da purga, o monitoramento durante abertura, entrada e trabalho a quente e a confirmação da restauração e partida devem formar um plano contínuo de instrumentação. Sazonalidade não é uma questão do calendário de vendas, mas uma onda de carga de gestão de segurança criada por estados anormais do processo e trabalhos simultâneos. Quando essa onda é calculada até o nível do calendário real da fábrica e das permissões, a instrumentação temporária pode ser posicionada no lugar e no momento necessários, sem excesso nem falta.
Fontes
Como transformar turnarounds em vantagem competitiva — ExxonMobil, acesso em 2026-09-09
Apresentação de resultados do 3º trimestre de 2015 — S-OIL, acesso em 2026-09-09
Resumo de segurança: investigações do CSB sobre incidentes durante partidas e paradas — Conselho de Segurança Química dos Estados Unidos (CSB), acesso em 2026-09-09
Isolamento seguro de instalações e equipamentos, HSG253 — Health and Safety Executive do Reino Unido (HSE), acesso em 2026-09-09
Gestão de segurança de processos — Administração de Segurança e Saúde Ocupacional dos Estados Unidos (OSHA), acesso em 2026-09-09
Calibração e teste de detectores portáteis de gases com leitura direta — Administração de Segurança e Saúde Ocupacional dos Estados Unidos (OSHA), acesso em 2026-09-09
Estudo sobre melhorias no sistema de gestão de segurança e saúde para manutenção em fábricas químicas — Instituto de Pesquisa em Segurança e Saúde Ocupacional da Agência de Segurança e Saúde Ocupacional da Coreia, acesso em 2026-09-09